Artykuł sponsorowany
Konstrukcja panelu sandwich w pojazdach specjalnych — co decyduje o higienie i szczelności
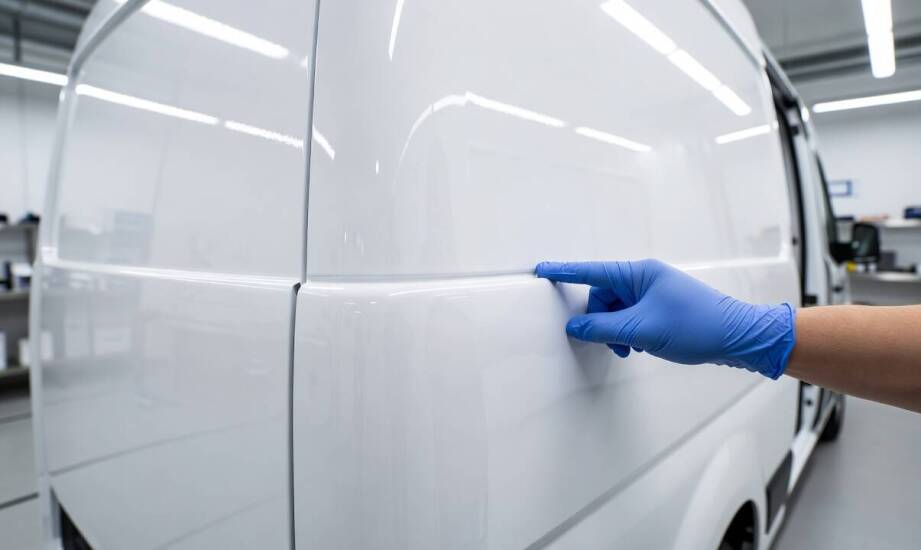
Pojazdy przeznaczone do transportu chłodniczego oraz jednostki medyczne wymagają bezwzględnego zachowania rygorystycznych standardów sanitarnych. Higiena i szczelność przestrzeni ładunkowej warunkują bezpieczeństwo przewożonego towaru oraz zdrowie pacjentów. Konstrukcja panelu sandwich wpływa na te parametry poprzez odpowiedni dobór rdzenia izolacyjnego, właściwe zamknięcie powierzchni zewnętrznych oraz precyzyjne uszczelnienie detali konstrukcyjnych. Brak ukrytych szczelin i odporność materiałów na środki chemiczne stanowią podstawę długotrwałej eksploatacji takich zabudów.
Jak konstrukcja sandwich wpływa na higienę i szczelność?
Jakość przestrzeni roboczej w transporcie chłodniczym zależy w dużej mierze od ograniczenia chłonności wilgoci oraz minimalizacji deformacji termicznych. Płyty warstwowe muszą znosić wysokie różnice temperatur między chłodzonym wnętrzem a nagrzanym słońcem otoczeniem zewnętrznym. Ciągła praca agregatów i częste otwieranie drzwi generują silne naprężenia. Zastosowanie rdzenia izolacyjnego w połączeniu z okładzinami kompozytowymi tworzy barierę zapobiegającą powstawaniu szkodliwych mostków cieplnych. Połączenia typu pióro-wpust wypełnia się specjalnymi masami poliuretanowymi lub butylowymi. Taki zabieg zapewnia pełną szczelność parową i gazową, co skutecznie blokuje wnikanie wody do struktury ściany.
Zewnętrzne warstwy paneli powstają najczęściej z laminatów poliestrowo-szklanych lub epoksydowych. Prawidłowo utwardzone powłoki tworzą gładką, pozbawioną mikroporów barierę. Odporność chemiczna takiej powierzchni zależy od konkretnego typu żywicy oraz użytego środka myjącego. Poliestry sprawdzają się w większości standardowych zastosowań chłodniczych. Żywice epoksydowe wykazują z kolei wyższą odporność na agresywne rozpuszczalniki oraz silne kwasy stosowane na myjniach specjalistycznych. Dodatkowym atutem epoksydów jest zauważalnie niższa chłonność wody oraz doskonała przyczepność do piankowego rdzenia.
Słabym punktem wielu konstrukcji są miejsca styku poszczególnych elementów ściennych i podłogowych. Narożniki, głębokie przetłoczenia oraz progi to strefy najbardziej podatne na gromadzenie się brudu. Ostre krawędzie utrudniają wypłukiwanie resztek organicznych pod ciśnieniem. Z tego powodu wszelkie przejścia między panelami powinny być zaokrąglone i gładko wykończone. Eliminacja niepotrzebnych spoin ułatwia utrzymanie reżimu sanitarnego wewnątrz karetek i furgonów izotermicznych.
Jak technologia laminowania zmienia parametry powierzchni?
Sposób formowania kompozytu wpływa na jego wewnętrzną strukturę oraz ostateczną gładkość warstwy zewnętrznej. Tradycyjne laminowanie ręczne wiąże się z wyższym ryzykiem uwięzienia pęcherzyków powietrza. W warunkach laboratoryjnych porowatość wewnętrzna przy metodzie ręcznej może sięgać nawet 14 procent. Uzyskana w ten sposób płyta posiada gładką powierzchnię tylko od strony formy, co często wymusza dodatkową obróbkę drugiego lica.
Infuzja próżniowa znacznie poprawia stopień nasycenia włókien szklanych. Odciągnięcie powietrza spod worka foliowego skutkuje mniejszą liczbą pustych przestrzeni w strukturze materiału. Gotowy detal jest sztywniejszy i lżejszy. Metoda RTM opiera się z kolei na wtrysku żywicy do zamkniętej formy dwuczęściowej. Proces ten charakteryzuje się bardzo niską porowatością i pozwala uzyskać element idealnie gładki z obu stron. Powtarzalność wymiarowa ułatwia późniejszy precyzyjny montaż uszczelek. Obudowy techniczne dostosowane do ścisłych wymagań higienicznych i termicznych powstają bardzo często właśnie w technologii zamkniętej.
Przemyślany dobór materiałów procentuje podczas codziennego użytkowania pojazdów. W karetkach pogotowia czy mobilnych gabinetach lekarskich gładkie, niechłonne i łatwo zmywalne okładziny ułatwiają proces mycia i skutecznie ograniczają ryzyko gromadzenia się zanieczyszczeń. Śliskie płaszczyzny przyspieszają dezynfekcję po każdym przetransportowanym pacjencie. Rozlane płyny ustrojowe nie wnikają w strukturę podłogi ani ścian. Producent komponentów kompozytowych Lamineo kontynuuje działalność branżową rozpoczętą w 1989 roku. Zakład dysponuje własną narzędziownią z pięcioosiowymi centrami CNC do frezowania modeli wielkogabarytowych. Tworzone na zamówienie zabudowy specjalne powstają przy wykorzystaniu metody ręcznej, infuzji oraz RTM, zależnie od docelowej specyfikacji projektu. Odpowiednio zaprojektowana matryca skraca czas produkcji seryjnej elementów o skomplikowanej geometrii.
Długoterminowa zgodność przestrzeni ładunkowej z normami sanitarnymi wymaga integracji kilku dziedzin inżynierii materiałowej. Wybór rdzenia chroni przed skrajnymi temperaturami, ale to właściwie dobrana żywica i wyprofilowane detale chronią wnętrze przed drobnoustrojami. Rozwiązania konstrukcyjne oparte na nowoczesnych kompozytach minimalizują liczbę łączeń i ułatwiają codzienne serwisowanie sprzętu. Świadoma selekcja technologii formowania przekłada się na wytrzymałość całej struktury w trudnych warunkach drogowych, a brak ukrytych zakamarków skraca czas obsługi sanitarnej floty.
Kategorie artykułów
Polecane artykuły
Proces poszukiwania zaginionych – co warto wiedzieć przed nawiązaniem współpracy?
Wprowadzenie do współpracy z detektywem jest istotne, gdyż pozwala zrozumieć proces poszukiwania zaginionych. Kluczowe jest zwrócenie uwagi na różnorodność usług oferowanych przez biuro detektywistyczne oraz jego doświadczenie i podejście do klienta. Dzięki temu można podjąć świadomą decyzję o wybor
Jak czytać skład probiotyku marki Swanson i ocenić jego przydatność
Wybór odpowiedniego suplementu diety wspomagającego florę jelitową często rozpoczyna się od szczegółowej analizy opakowania. Osoba szukająca preparatu nierzadko napotyka na etykietę wypełnioną długą listą łacińskich nazw i skomplikowanych skrótów. W codziennej praktyce sklepu Zielarnia Klasztorna ob